新疆硼材料企业 · 二期扩产项目 · 复购定制 —— 粉料螺旋 / 颗粒皮带分流输送 · 气浮破拱 · 多组累积计量 · 负压脉冲除尘 · PLC配方管理
发布于· 更新于· 案例类型:非标自动配料系统定制(复购项目)· 地区:新疆
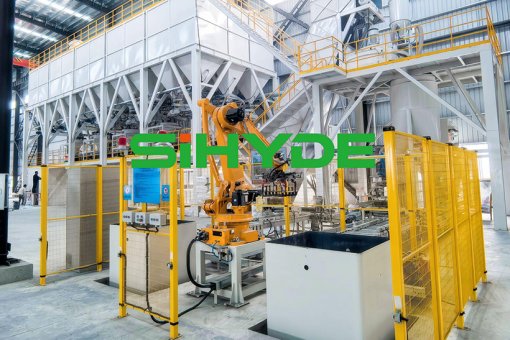
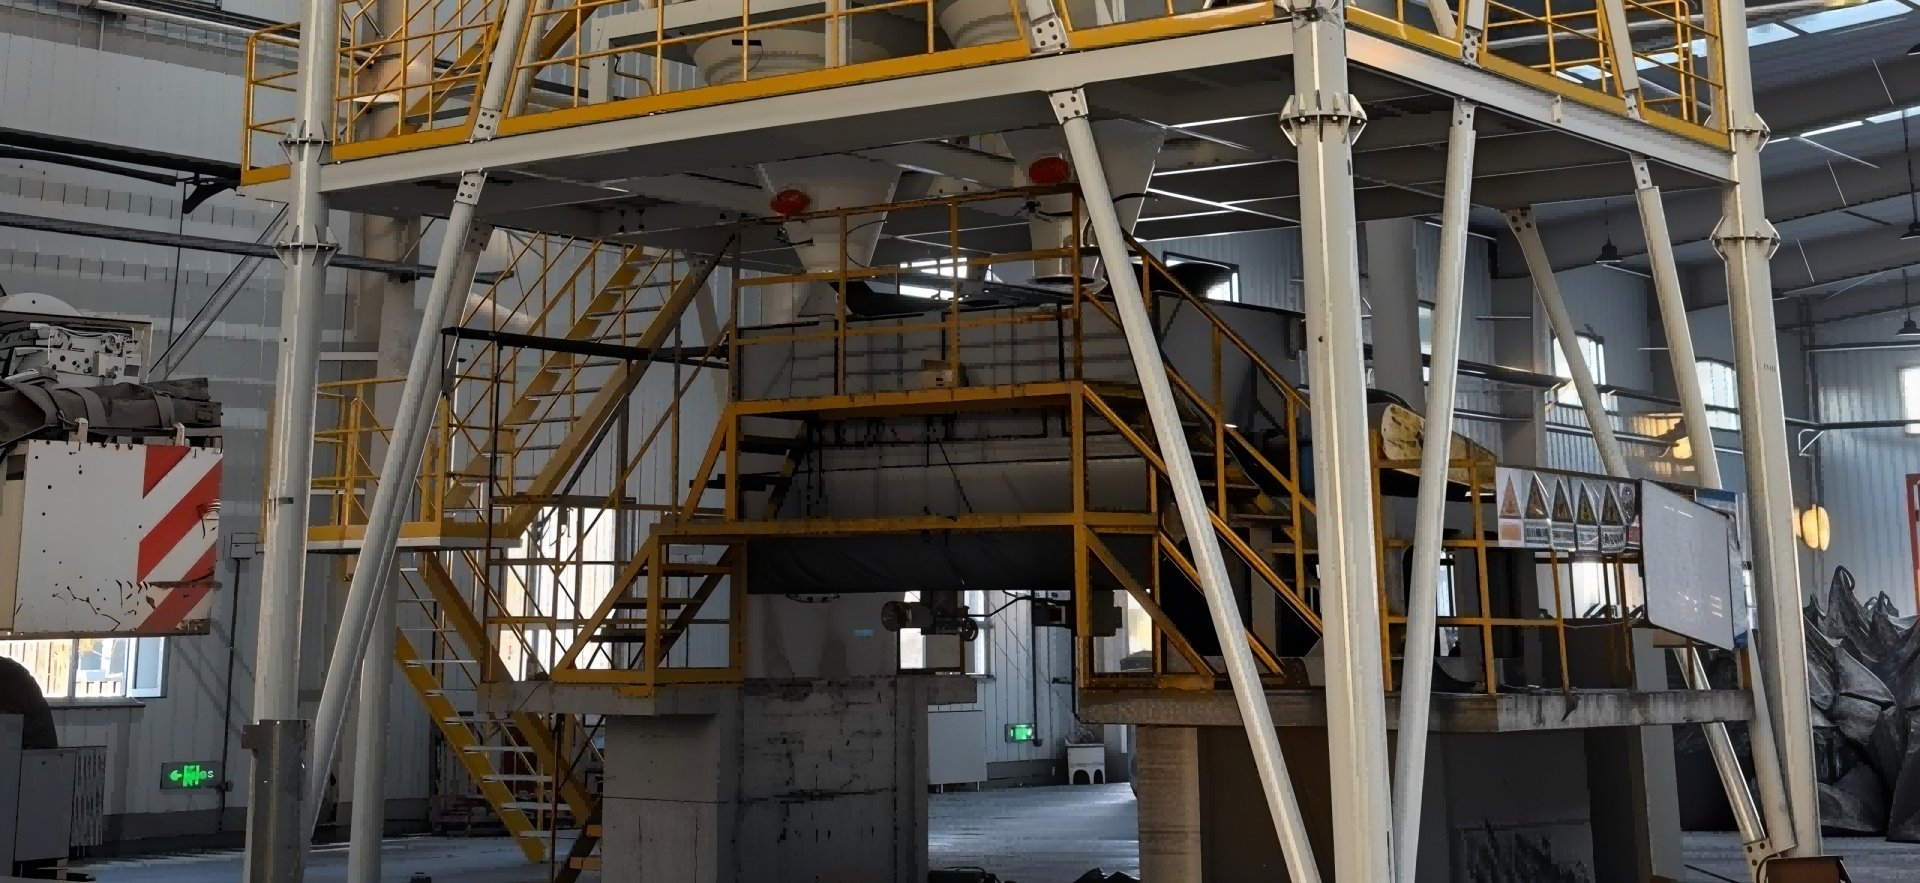
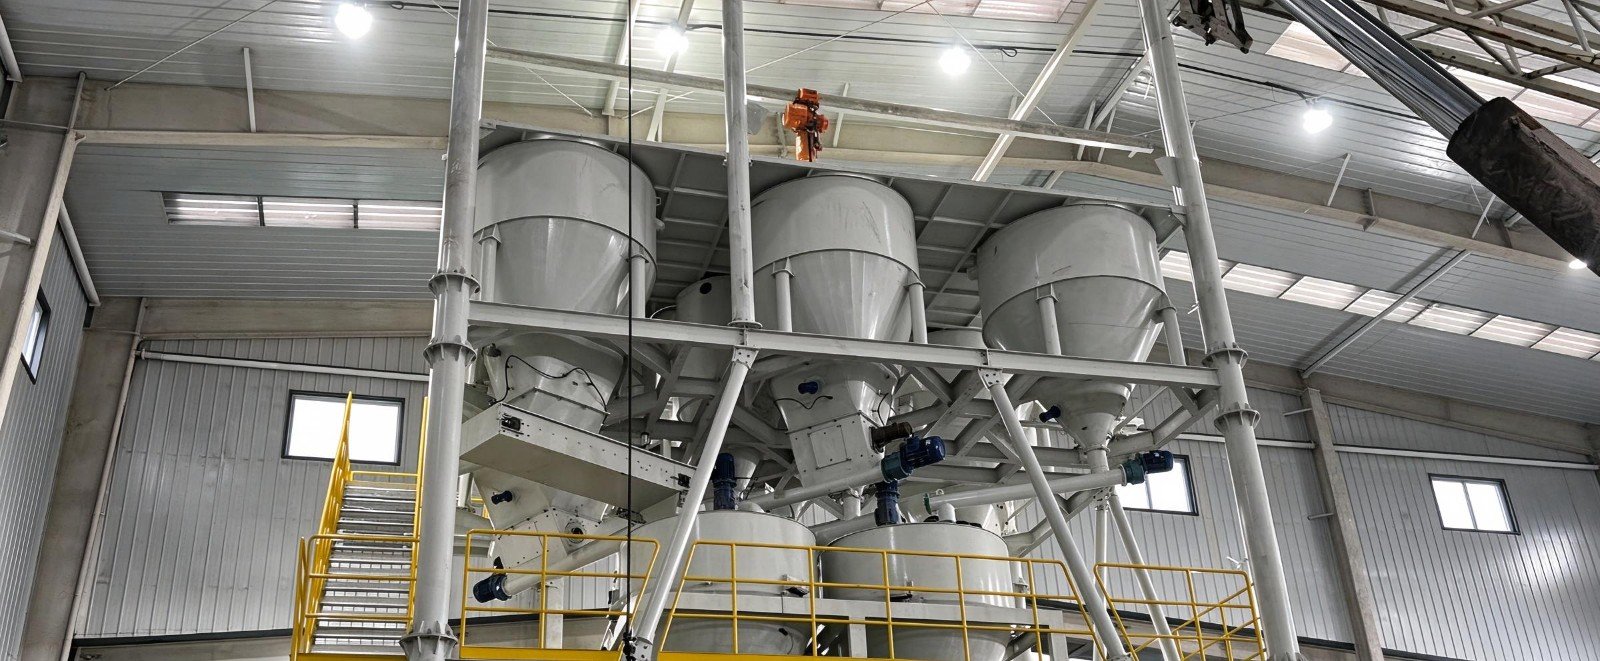 ▲ 项目现场:二期多仓位分类储料仓与计量平台
核心摘要:青岛中海德自动化设备有限公司此前为新疆某硼材料企业交付了首套 5 仓小型自动化配料系统(覆盖硼酸、石油焦、石墨等物料的"上料—输送—计量—混合"全流程自动化,详细介绍见 《新疆硼材料 5 仓小型自动化配料系统案例》)。系统稳定运行后,客户迎来产能扩张,再次选择中海德定制了第二套多仓位自动配料生产线。本文从复购视角,讲清两套系统的定位差异与技术升级逻辑。
一句话看懂这个案例:第一套系统是"试水",第二套系统是"加码"——设备好不好用,客户扩产时的复购选择就是最真实的答案。
一、项目背景:一次合作,两次选择
该客户是新疆地区的硼材料生产企业,主营硼系粉粒体物料的精细化加工。在一期项目中,客户的需求是小批量、多批次的精细化配料,我们为其定制了 5 仓小型自动化配料系统:硼酸等易扬尘粉体走破拱螺旋输送,石油焦、石墨等颗粒物料走皮带机,配合四级脉冲除尘与 PLC 中央智控,实现了低粉尘、高精度的自动化配料闭环。
首套系统投用后表现稳定:料仓不架桥、车间粉尘达标、批次配比一致性好。随着订单量增长,客户启动二期扩产——物料品类增多、处理量放大、配料节拍要求更高。这一次,客户直接找到我们:在一期系统的基础上,按新产线的物料清单和产能要求,定制第二套规模更大的多仓位自动配料生产线。
客户为什么复购?四个被验证的理由
① 堵料问题被根治
一期破拱螺旋 + 破拱装置投用后,粉料仓架桥、下料不畅未再发生,这是客户感触最直接的一点。
② 环保与损耗双达标
负压除尘 + 密闭输送让粉尘不外溢,除尘器收集的粉尘自动回收返仓,环保验收顺利,物料损耗同步下降。
③ 配比精度稳得住
传感器实时称量 + 超差报警替代人工估重,批与批之间成分一致,产品品质稳定,客户省心。
④ 服务响应兑现承诺
质保期内的培训、巡检、故障响应全部按合同兑现——复购决策中,"说到做到"往往比报价单更有分量。
⑤ 扩产需求升级
二期物料品类与处理量显著增加,需要更大规模、更细分的输送与计量配置,非标定制恰好是长项。
⑥ 无缝衔接的延续性
二期延续同一控制平台与操作逻辑,一期培训的操作人员零学习成本,备件维护体系通用。
二、两套系统对比:定位不同,逻辑同源
两套系统并非简单的"大小号"关系,而是围绕客户不同生产阶段的两套针对性方案。下表从能力层面对比:
表1 · 首套系统 vs 二期复购系统对比(技术细节已做保密处理)| 对比维度 | 第一套:5 仓小型自动化配料系统 | 第二套:多仓位自动配料生产线(本项目) |
|---|
| 建设背景 | 小批量、多批次的精细化试产与稳定生产 | 扩产后的规模化量产,配料节拍要求更高 |
| 储料配置 | 5 个专用料仓,适配硼酸、石油焦、石墨等 | 多仓位按新配方独立扩展,粉料 / 颗粒料分类储存 |
| 物料覆盖 | 硼酸、石油焦、石墨等主要物料 | 扩展至硼酐等多类别粉粒料,兼容性更强 |
| 输送方式 | 破拱螺旋(粉体)+ 皮带机 / 螺旋(颗粒、块状) | 保留双模式分流逻辑并全面升级:粉料走破拱螺旋(变频 + 气浮破拱),颗粒料走皮带,互不干扰 |
| 计量方式 | PLC 控制高精度称重计量 | 升级为多组计量斗并行、累积计量:每组计量斗对应多台输送设备,按配方依次给料、自动切换 |
| 除尘方案 | 四级脉冲除尘,全流程抑尘 | 负压抑尘 + 密闭输送升级:仓顶独立除尘,粉尘经脉冲反吹自动回收返回料仓 |
| 控制系统 | PLC + 触摸屏中央智控,配方管理、数据追溯 | 延续同一控制平台:配方编辑存储、误差报警、多级权限、数据导出,操作界面与一期一致 |
| 交付与延续 | 独立运行,可对接后续包装工序 | 与一期系统同一维护体系,备件通用,人员无缝上手 |
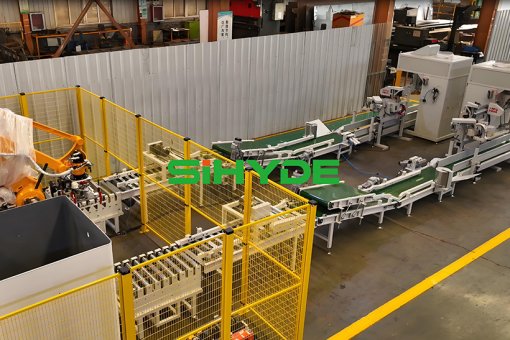
两套系统实拍对比
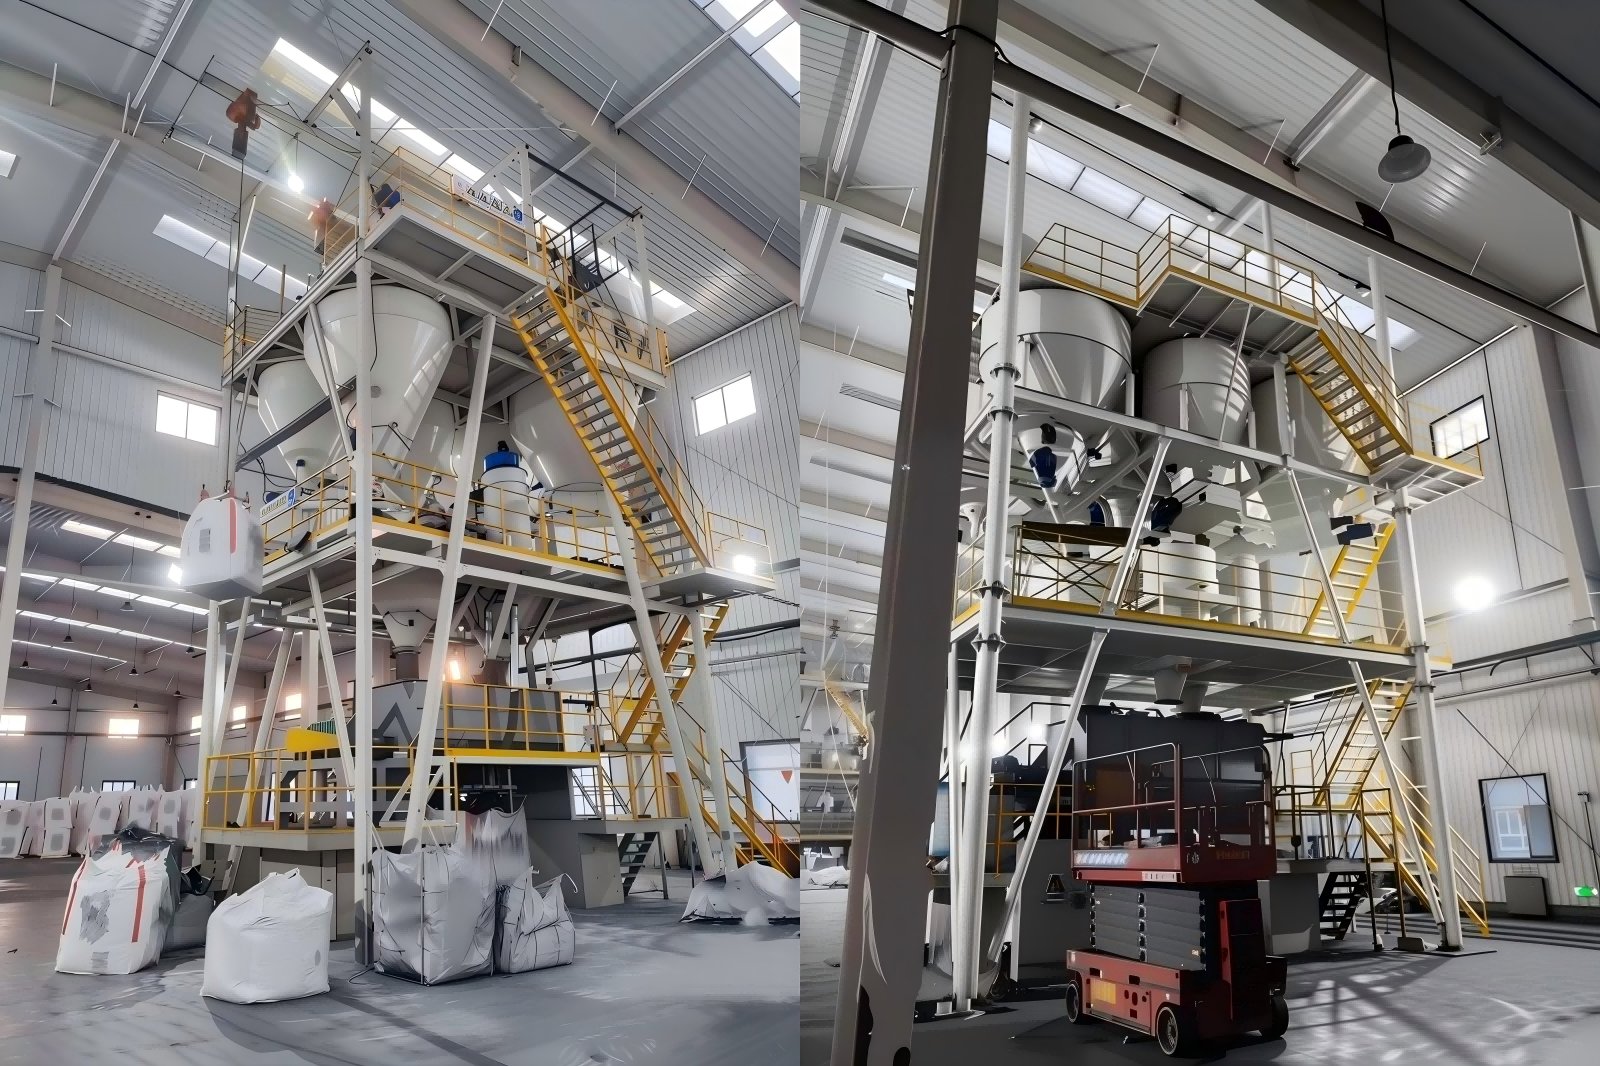
▲ 第一套 · 5仓小型自动化配料系统(一期,小批量精细化配料) ▲ 第二套 · 多仓位自动配料生产线(二期复购,规模化量产)
▲ 图1 · 二期多仓位自动配料生产线工艺流程示意
三、二期系统解决方案:五大模块升级
二期系统的设计原则是:把一期被验证有效的设计延续下来,把扩产带来的新问题逐一解决。整体技术路线如下:
①分类储料,按新配方扩展仓位。二期物料品类增多,各物料分仓独立储存,料仓结构、出料口形式、喂料方式按物料流动性、比重、粒度单独选型;易吸潮粉料仓配置气浮破拱系统,从源头防架桥。
② 破拱防堵输送,下料不间断。粉料采用长口径进料的破拱螺旋输送机,螺旋侧壁带破拱装置,配合气浮破拱系统;螺旋变频控制,投料大小、速度、精度均可调,末端自动关门阀门进一步提升计量精度。颗粒料走皮带输送,不堵料、不破碎。
③多组累积计量,配方一次到位(二期核心升级)。每组计量斗对应多台输送设备,配多只重量传感器实时称量;系统按配方重量依次给料、累积计量,达到设定值自动切换下一物料,整批配料无需人工干预,超差自动报警。
④ 整线密闭 + 脉冲反吹除尘,粉尘回收返仓。料仓设独立除尘器,加料时仓内形成负压;收集的粉尘经脉冲反吹自动返回料仓,提高物料利用率;除人工投料口外整线密闭运行,混合机扬尘同步纳入除尘系统处理。
⑤ 同一控制平台,人员零学习成本。延续一期的 PLC + 触摸屏控制平台:配方编辑与存储、误差报警、紧急停机复位、多级权限管理、历史数据查询与导出,界面与操作逻辑和一期完全一致,一期培训的操作人员直接上手。
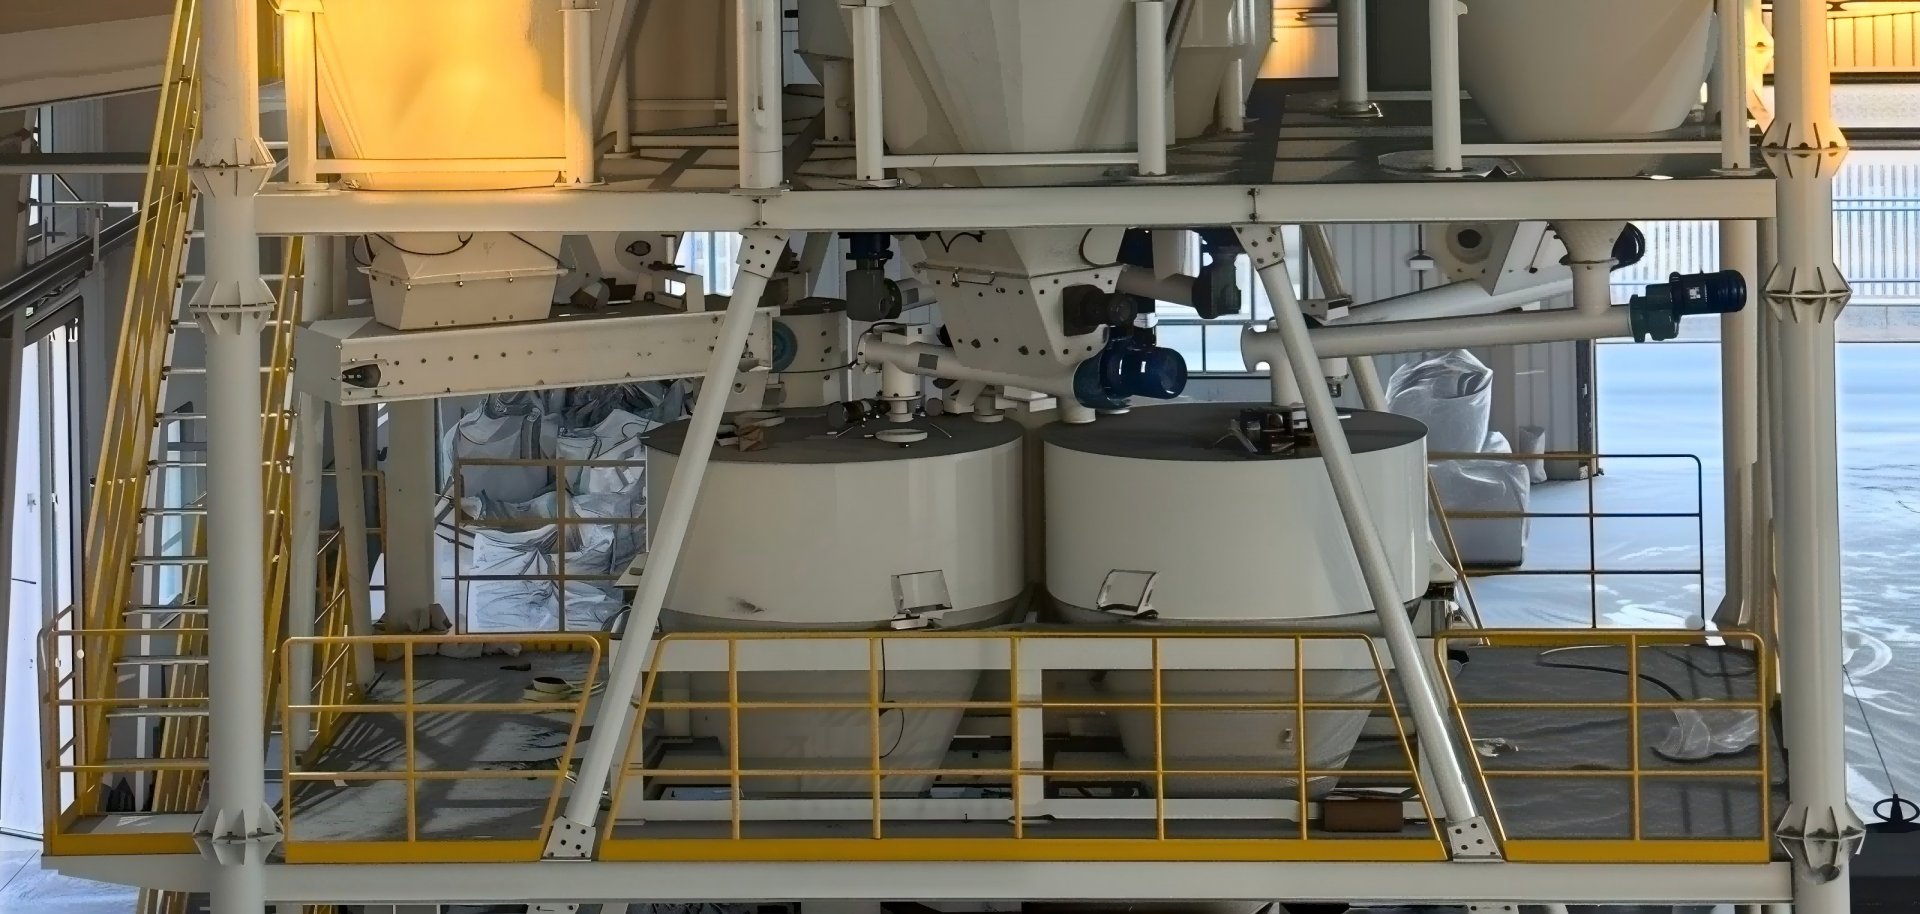
▲ 图2 · 二期多组累积计量称重装置
▲ 图3 · 二期计量平台与集中投料接口
四、物料适配设计要点
二期物料品类比一期更多,核心设计逻辑依然是——不按"通用配置"凑设备,按每一种物料的特性选输送与计量方式:
表2 · 硼系粉粒料配料系统物料适配设计要点| 物料类别 | 典型特性 | 储存要点 | 输送方式 | 防堵 / 防损措施 |
|---|
| 易吸潮粉料(硼酸、硼酐等) | 流动性差、易架桥结拱 | 配置气浮破拱系统 | 破拱螺旋输送机(变频) | 螺旋侧壁破拱装置 + 末端自动关门阀 |
| 干粉料(石墨粉等) | 粒度细、易扬尘 | 仓顶独立负压除尘 | 螺旋输送机(密闭) | 密闭管路输送,杜绝扬尘 |
| 颗粒料(石油焦碎料等) | 粒度大、怕挤压破碎 | 大开口出料防卡料 | 皮带输送机(变频、密封防尘) | 皮带输送不堵料、不破碎 |
| 混合投料 | 多料同批、顺序要求严格 | — | 多路汇入计量斗 | 累积计量 + 误差报警 + 自动切换 |
五、实施效果
二期生产线投用后,客户的两套系统并行运行,分别承担精细化小批量配料与规模化量产配料:
表3 · 二期项目实施效果(对比一期人工配料基线)| 对比维度 | 改造前(人工配料) | 二期自动配料生产线 |
|---|
| 配比准确性 | 人工称重累计,批间误差波动大 | 多传感器实时称量 + 累积计量 + 超差报警,批次一致性好 |
| 产能与节拍 | 受限于人工投料速度 | 多组计量并行给料,配料节拍匹配扩产后的产线速度 |
| 用工与强度 | 多人拆包、倒运、捅料 | 全线自动运行,工人仅需巡检监督 |
| 车间环境 | 拆包投料粉尘外溢 | 负压除尘 + 密闭输送 + 粉尘回收,粉尘基本不外溢 |
| 连续运转 | 架桥堵料频繁停机捅料 | 气浮破拱 + 破拱螺旋,延续一期"零堵料"表现 |
| 运营管理 | 配方靠经验,数据无记录 | 同一平台配方管理,人员无缝上手,数据可追溯可导出 |
六、常见问题解答(FAQ)
客户为什么复购第二套自动配料系统?
核心原因是首套系统的实际运行表现:破拱系统根治了料仓架桥堵料,负压除尘使车间粉尘基本不外溢,自动称量让批次配比一致性显著提升,且售后响应及时。企业扩产时,设备供应商的可靠交付能力比价格更重要,因此客户在二期项目中直接再次选择了同一厂家定制新产线。
第二套系统在结构与安装上做了哪些细节改进?
两处肉眼可见的改进:一是立柱从整根改为分段式,分段制造、现场组对,长途运输不受超高超宽限制,现场安装时每段可单独校准,整体垂直度与平台水平度更易保证,后期拆装挪位也更灵活;二是楼梯从 3 段改为 4 段折返布置,单段坡度更缓,工人上下更省力安全,巡检动线覆盖更多平台转角,点检、取样、检修一次跑完。这些改进均来自一期安装与使用中的实际经验。
第二套配料系统与第一套 5 仓小型系统有什么区别?
两套系统定位不同:第一套是面向小批量、多批次精细化生产的 5 仓小型自动化配料系统;第二套是产能扩张后的多仓位规模化自动配料生产线,物料覆盖从硼酸、石油焦、石墨扩展到硼酐、脱水硼酸等多类别粉粒料,计量环节升级为多组计量斗并行累积计量,除尘升级为负压加密闭输送加粉尘回收返仓。同时延续同一 PLC 控制平台,操作人员零学习成本,备件与维护体系通用。
什么是多物料自动配料生产线?
多物料自动配料生产线是将多种不同原料按配方比例自动完成储存、输送、称量、投料的成套系统。系统按物料特性分类储料,粉料采用螺旋输送、颗粒料采用皮带输送,通过称重传感器实时反馈进行累积计量,达到设定值后自动切换下一物料,最终投料进入混合设备,全程由 PLC 控制系统统一管理,无需人工逐仓估重。
粉料下料不畅、料仓架桥堵料怎么解决?
粉体物料吸潮后流动性变差,容易在料仓内架桥、结拱。成熟的解决方案是在粉料仓配置气浮破拱系统,使物料流化后顺利下料,同时选用长口径进料的破拱螺旋输送机,螺旋侧壁带破拱装置,从料仓到输送环节双重防堵,下料不间断。
粉料和颗粒料为什么不能共用一条输送线?
粉料与颗粒料的流动性、比重、粒度差异大:粉料适合螺旋输送,密封性好、不扬尘,且便于变频调速控制投料精度;颗粒料采用皮带输送,不易堵料,也不会被螺旋挤压破碎。按物料特性分流输送,是保证配料精度和物料品质的关键设计。
自动配料系统如何保证配比精度?
主要依靠四个环节:一是每只计量斗配多只重量传感器实时称量;二是多组计量斗按配方重量依次给料、累积计量,自动切换物料;三是输送设备变频调速,投料由大到小分级控制;四是输送末端配自动关门阀门,称量超过设定误差自动报警,杜绝超差批次流入下一工序。
两套系统并存时,操作和管理方便吗?
方便。两套系统采用同一 PLC 控制平台与操作逻辑,界面一致、操作习惯一致,首套系统培训过的操作人员可直接上手第二套系统;备件与易损件体系通用,维护成本低;两套系统的生产数据采用同样的记录与导出方式,便于统一管理。这也是老客户复购的隐性收益之一。
您的第一套配料系统该扩产升级了吗?
从一期试产到二期扩产,我们按您每个阶段的物料特性与产能目标做针对性非标设计;老客户扩产,人员、备件、数据体系无缝衔接。