商品砂浆生产线:连续供货怎么配才不堵
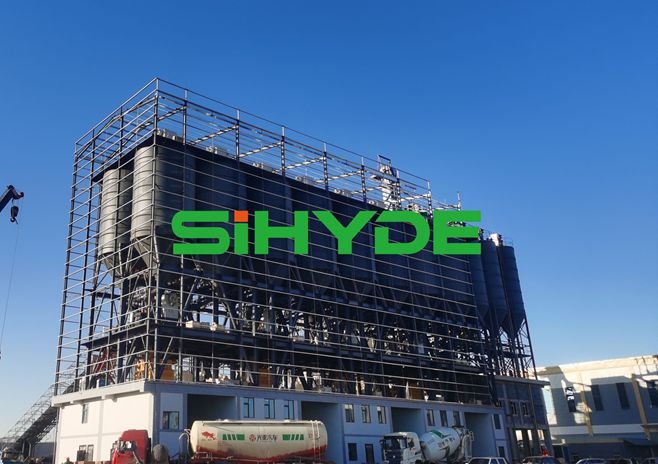
商品砂浆的生意靠连续供货撑着。一条线能不能一直跑,取决于上料、筛分和成品周转这三个段落,而不是主机转得多快。商品砂浆生产线要做的,是把这三段接成一条不断流的通道,让长班生产保持在同一个节奏上,不靠某一段冲高峰,也不指望靠加班把产量补回来。
连续供货一般卡在哪一段?
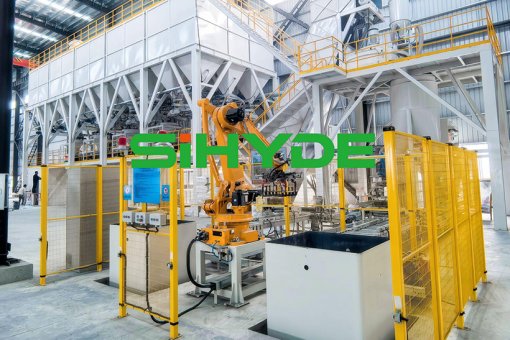
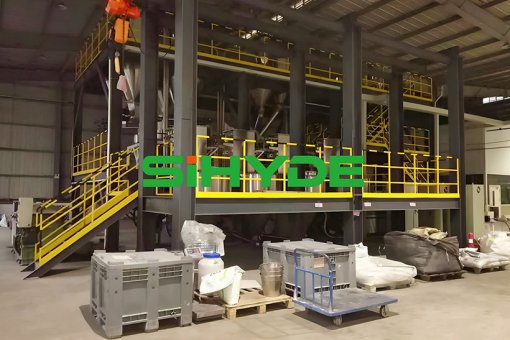
• 上料要看辅传:上料斗提是全线的一个单点,检修就断料。有没有辅传、能不能带载起动,决定检修后要不要人工清斗;仓容够不够撑过一次检修,也要一起算。
• 筛分要留级配:砂子按粒径分级入库,配方才有调节余地。筛分省掉一级,后面只能在有限几档里凑,级配一旦跑偏,调配方也补不回来。
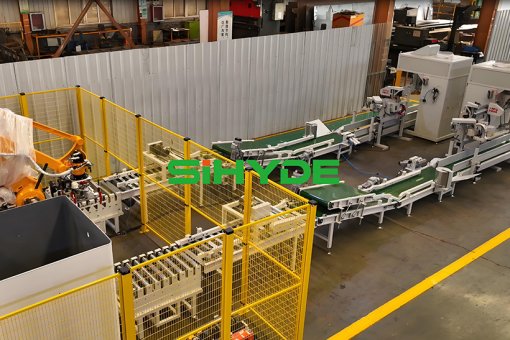
• 成品要能周转:袋装、吨包、散装三条出货通道各有各的节拍,成品罐只做缓冲,不做仓库。罐位不够时,停产往往发生在发货高峰,而不是生产高峰。
计量为什么要分成几杆秤?
• 砂粉分秤:砂和粉料的称量段差别很大,合在一杆秤上,大量程称小料必然粗。分开配秤,两种物料的配比才各自站得住。
• 外加剂单设:外加剂掺量极低,要走小量程秤和专用螺旋。混在大秤里称,误差被量程吃掉,配方再准也做不出来。
• 微计量再分一层:掺量更低的组分需要更小的称量段。再分一层微计量,等于把掺量偏低的那一档单独交给一杆秤,配比才有下限保障。
换品种时怎么少洗机?
• 残留决定清洗量:卸料残留低,留在筒体和溜槽里的料就少,清机时间短。这一项要按型号单独写进技术附件,不能跨型号套用。
• 成品走分路螺旋:成品输送按品种分路,一路对一个去向,换品种不必把共用螺旋整条洗一遍,切换时间从小时级压到可接受的范围。
• 储料斗要能排空:包装储料斗做成可排空、可观察的结构,换品种时看得见、放得净,残留不会带进下一批袋子。
哪些部分该提前划给甲方?
• 成品罐多按利旧:成品罐常利用原有罐体,供货范围里只留接口和附件。这一条不写清,进场后会发现罐与线的标高对不上。
• 气源与控制室:空压机、控制室、外封装多由甲方自备。把这些逐条列出,气源到位的时间才能排进安装计划。
• 土建与吊装:基础预埋、吊装与吊车、避雷接地都在甲方一侧。边界画在图纸上,比口头分工可靠得多。
客户常见问题
Q1:商品砂浆生产线和普通干混砂浆线差在哪?
A1:差在连续性和出货结构。商品砂浆面向多个工地连续供货,线要按长班运行设计,成品要有罐位周转,袋装与散装两条通道都得留到末端。
Q2:一条线能不能同时出袋装和散装?
A2:可以,但两条通道要各自配齐。散装靠装车头和配套除尘,袋装靠包装机与码垛,共用一段成品输送时,切换阀和分路要在设计阶段定下来。
Q3:长班连续跑,先备哪些件?
A3:先备易损与耗材:螺旋叶片、滤袋、密封件、包装机易损件。再确认控制系统是否双机互备,单机故障时能不能不停产。
结语
商品砂浆生产线的价值不在单机多强,而在三段之间不留断点:上料有替代路径,筛分留得出级配,成品有罐位周转,计量按物料分层。任何一段按单机思维去配,长班跑到后半程都会用停机提醒你。
下一条: 自动化配料线上的圆盘给料装置