石膏砂浆生产线:配方和工况怎么对上
石膏基砂浆的麻烦不在配方本身,而在配方落地的那几个小时:料要配得准,还要赶在凝结之前装进袋子,中间不能等料。石膏砂浆生产线要顺着这条时间线去配:计量、暂存、搅拌、包装四段的节拍必须咬合,任何一段等料,整批料的状态都会变。
石膏基物料难在哪几处?
• 凝结时间紧:从配料到包装要连续走完,中途等料就会在筒体里起变化。缓冲能力要放在计量段,不能靠主机硬扛,扛不住。
• 容易结块:石膏类物料受潮后结硬块,进袋就是投诉。飞刀负责打散,溜槽与斗体的防积料结构负责不让料停在里面。
• 容重偏轻:同样体积的出料重量更小,秤的量程与配方要一起调。照搬重料的口径,称量段会长期贴在小量程端工作。
计量和暂存为什么要合在一起?
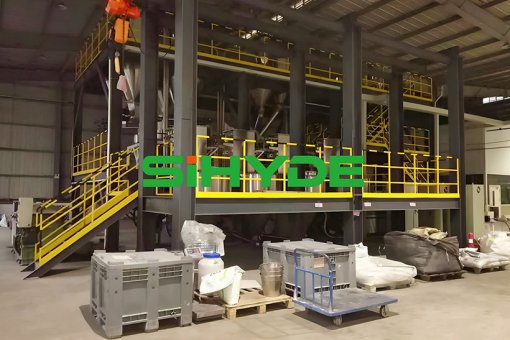
• 一组在称一组待用:两组累加秤交替工作,一组称料时另一组已经备好,主机卸完料立刻能进下一批,中间不留空档。
• 亏料看得见:秤兼作暂存,称了多少、还差多少在界面上直接读得到,配料工不必靠经验判断,换班也不用重新摸脾气。
• 主机不等料:等待时间被挪到称量段,搅拌段保持连续。石膏料的批次节奏,靠的就是这个错位。
微量组分怎么称准?
• 量程单独给:缓凝剂、保水剂这类组分掺量低,要用小量程秤,不能挂在大秤上凑。挂上去,误差就归大秤的量程管。
• 螺旋要变频:精计量螺旋按变频控制,接近目标值时降速送料,落料冲击小,误差才收得住,批次之间也才一致。
• 防掉料封口:出料口带自动封口,停转后不再掉料。这一处不掉,批次之间的差别就小一半,配方也不用反复修。
哪些边界要提前对图?
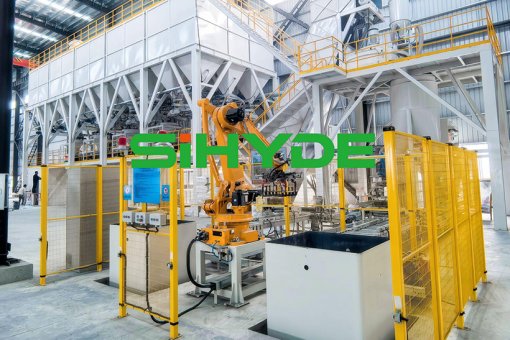
• 仓体谁提供:原料仓的仓体常由客户提供,供方配附件。接口尺寸、法兰位置与基础标高要提前对图,否则仓立起来接不上。
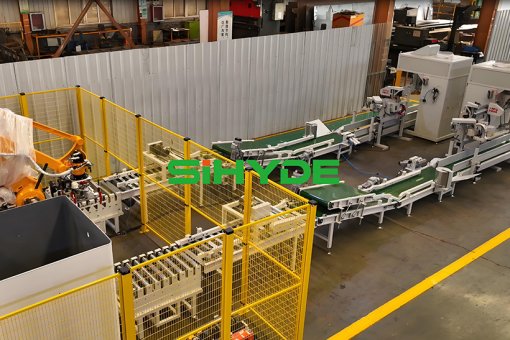
• 码垛是不是选购:包装与码垛多列为选购项。不选就要留出人工码垛的位置与动线,别等设备进场才发现通道不够宽。
• 气源与电控房:空压机与控制室通常由客户自备。气源压力与用气点要按签约配置核算,不能照上一套线搬过来。
客户常见问题
Q1:石膏砂浆生产线一定要配暂存秤吗?
A1:石膏凝结时间短,主机等料就是风险。两组累加秤一组称、一组备,等于把等待挪到称量段,这是这类物料比较稳的做法。
Q2:同一条线能不能既做石膏抹灰又做石膏粘结?
A2:可以,配方切换靠软件和仓路,但残留与清机时间要算进去。切换频繁时,宁可把两种料分线,也别指望靠清机换品种。
Q3:原料仓为什么常写客户提供?
A3:仓体体积大、运输半径长,就地制作往往更经济。供方配的是附件与接口,仓体的土建与吊装归客户,这条边界要在合同里写明。
结语
石膏砂浆生产线的关键,是让配方在有限的时间里完整落地:计量兼暂存,主机不等料;飞刀打散,袋子不夹块;微量组分单独称,批次之间才没有意外。时间线理顺了,配方才有意义。
下一条: 自动化配料线上的圆盘给料装置