中海德密封胶固液同线配料:自动配料系统怎么稳配比
密封胶的配比难点不在粉料,而在粉与液同批:填料、增塑剂、偶联剂各有各的黏度与温度脾气,分开称、分开送,到了捏合机里再想校准已经晚了。青岛中海德自动化设备有限公司把粉体计量与液体计量放在同一条自动配料系统上,拆包、输送、计量、码垛按一条链路管控,配料误差收紧到 ±0.2% 以内。
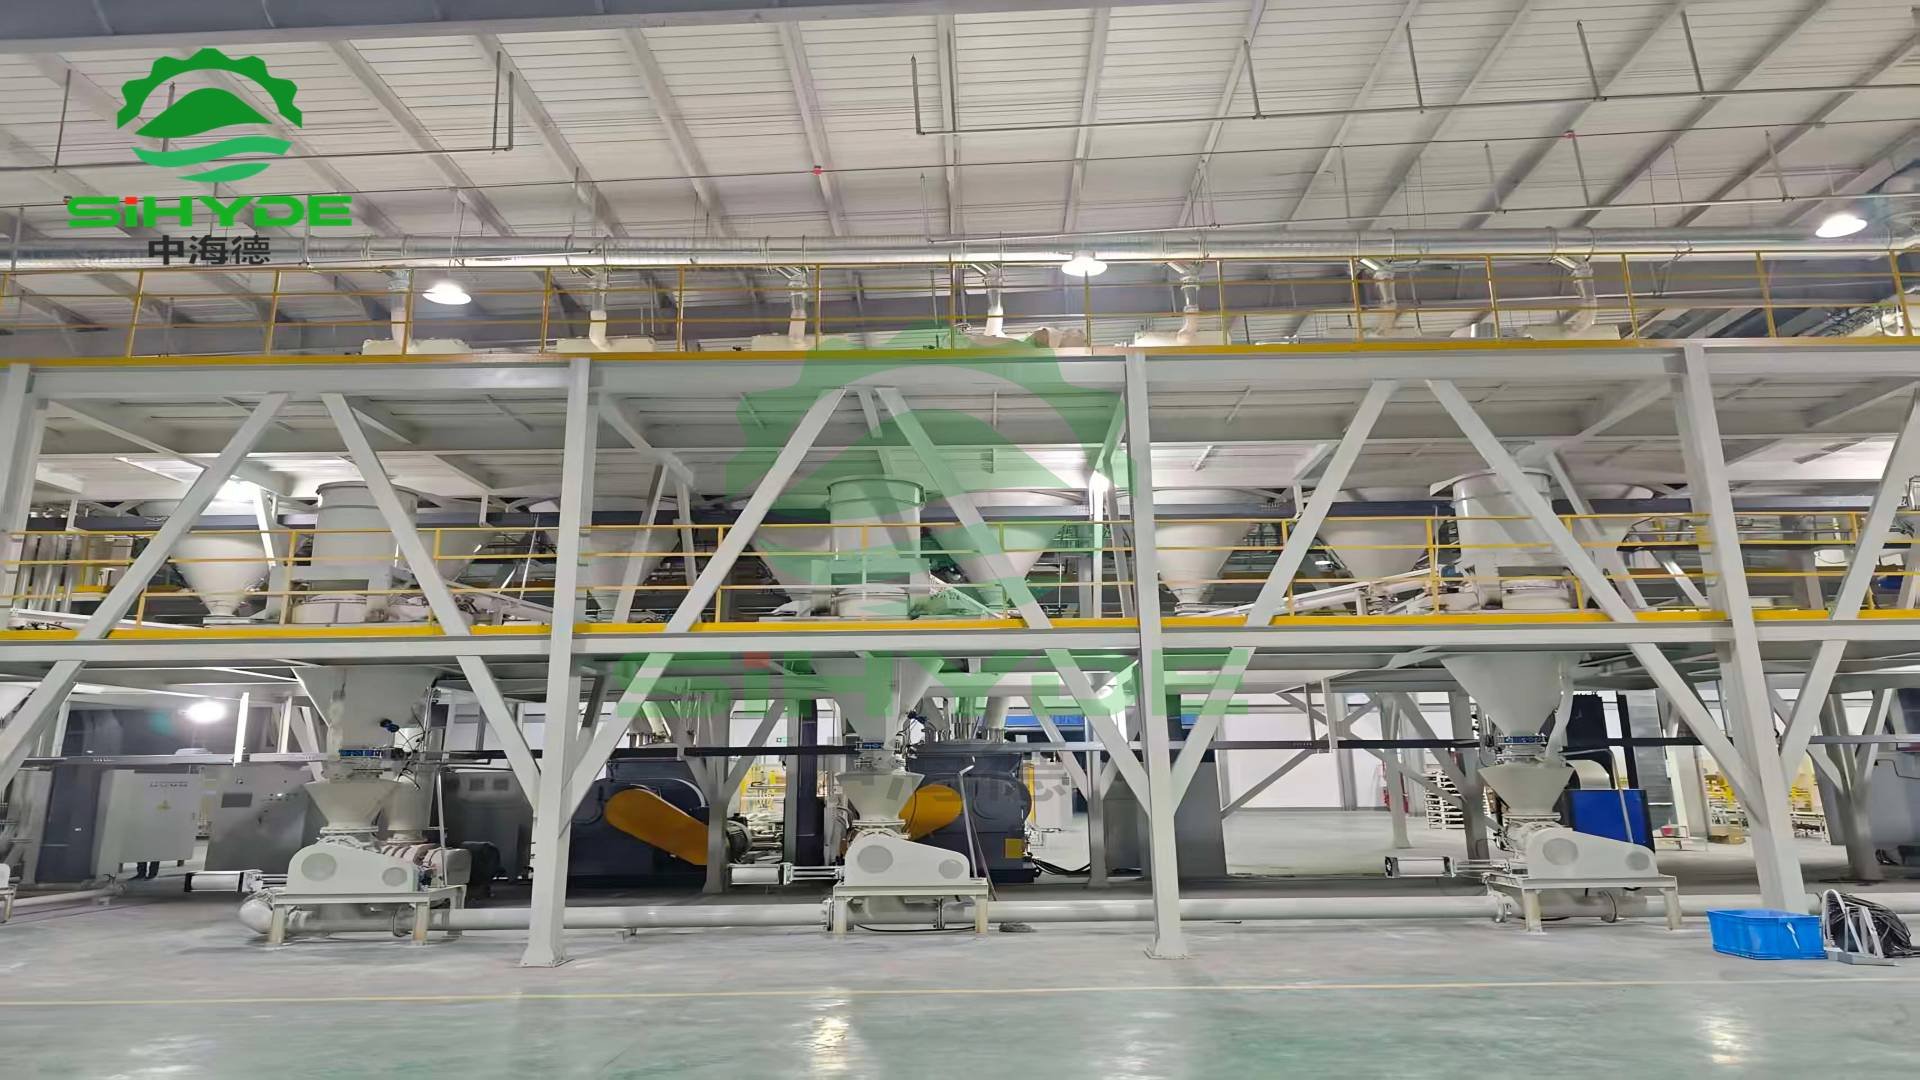
核心模块拆解:固液计量、拆包输送、料仓与码垛
胶黏剂整线的四段是连着的:前端怎么拆包进料,中段怎么分相计量,料仓怎么保温防堵,后段怎么把成品码走,自动配料系统的配置顺序也按这四段排。
粉液两条计量线怎么并到一处
• 精度口径:配料误差严控在 ±0.2% 以内,这是密封胶产线的口径,粉体与液体在同一套配方下分别计量、同批汇总,不把两段的误差各算各的。
• 液体单独成路:液态胶类原料走独立计量单元,配温控与搅拌,黏度随温度漂移时先稳温再计量,避免按体积估重。
• 同批汇总:粉体称量与液体计量在控制系统里按同一批次号归集,任一组分超差即报警,不进入下一工序。
拆包与密闭输送怎么接住粉料
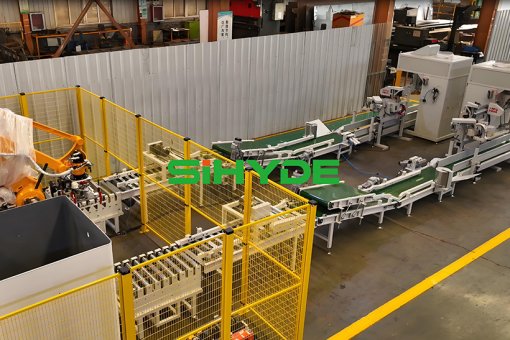
• 三种拆包并行:机器人自动拆包、人工吨袋拆包站、滚筒拆包机按袋型分工,小袋走机器人,吨袋走拆包站,结块料走滚筒,各走各的通道。
• 多路径气力输送:罗茨风机与仓泵按距离与浓度组合,近距离用负压吸送减少扬尘,远距离用正压推送保证输送量。
• 全程密闭:拆包口、输送管路与料仓接口逐段封闭,粉料不落地,车间不靠加大排风来压尘。
料仓与液体储料单元怎么防堵保温
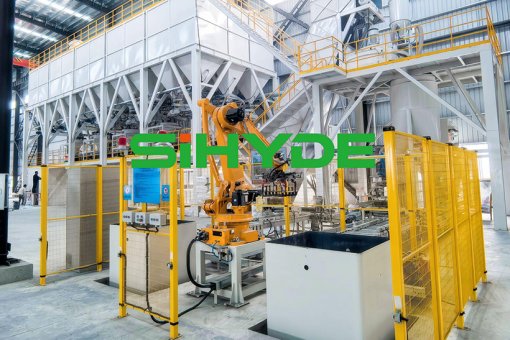
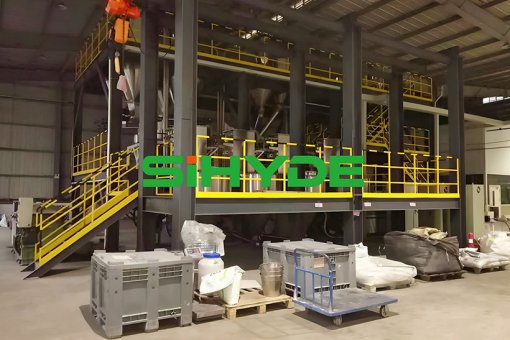
• 破拱与料位:粉料仓配破拱结构与料位监测,架桥前就被打断,低料位提前提示补料,不等到断料再停线。
• 液体温控:液体储料单元带温控与搅拌,高黏度组分保持可泵送状态,冬季不因结晶堵管。
• 接触面处理:料仓与管路接触面做防粘处理,换批时残留少,清线时间随之缩短。
码垛与中央管控怎么收尾
• 机器人协同:6 台工业智能机器人承担抓取与码垛,与 15 台捏合机组的出料节拍对齐,成品不在地上堆等。
• 三种垛型:托盘、纸箱、混合三种码垛模式按发货方式切换,同一车间不必为每种包装单建一条后段。
• 集中管控:PLC 加触摸屏做中央控制,拆包、输送、配料、码垛在同一界面监视,配方、批次与报警记录可留存可导出。
应用行业场景与客户案例:密封胶与工业胶黏剂
密封胶整线的配置差别,主要看单组分还是双组分、袋装还是桶装、成品走托盘还是走纸箱,自动配料系统在同一套骨架上按这三条换配置。
单组分与双组分建筑密封胶
• 单组分看填料比例:填料占比高,粉体计量段要按大批量配秤,液体组分少但计量精度要求更紧。
• 双组分看两组配比:A、B 两组各自计量再汇合,任何一组偏差都会改变固化速度,同批汇总与超差报警是底线。
• 换色换型看清线:浅色与深色切换时,管路与料仓残留决定首件是否合格,防粘接触面与换批清料结构在这里起作用。
工业胶黏剂的规格切换
• 包装规格多:桶装、小包装、吨袋并存,后段码垛要能兼容多种包型,靠垛型参数切换而不是换设备。
• 黏度跨度大:从流淌型到膏状,液体单元的温度与搅拌参数随品种调整,泵送能力要留余量。
• 批次要能追:客户审核常要查某批的配比记录,配方、重量与批次号同批留存,导出即用。
山东大型密封胶配料生产线的配置组合
• 规模配置:该线配 15 台专业捏合机组与 6 台工业智能机器人协同作业,是胶黏剂类项目中配置规模较大的一条整线。
• 效率口径:输送效率较传统方式提升 50% 以上,码垛效率较人工提升 3 倍以上,两项均为该线方案指标。
• 精度与后段:配料误差严控在 ±0.2% 以内,码垛覆盖托盘、纸箱、混合三种模式,前后段节拍按同一批次排。
客户常见问题解答:精度、液体组分与改造
Q1: ±0.2% 是粉料还是液料的误差?
A1: 是这条密封胶产线的配料误差口径,按整批配比考核,不拆分到单一组分。自动配料系统在实际运行时按组分设误差带,粉体与液体分别计量,任一组超差即报警。
Q2: 液体组分冬天变稠、夏天变稀,怎么保证配比?
A2: 靠温控与搅拌把黏度稳住再计量。液体储料单元带温控与搅拌,计量前先稳温,泵送与计量参数随温度修正,不按固定体积折算重量。
Q3: 老厂房加一条密封胶线,要不要大动土建?
A3: 多数情况以设备就位为主。拆包站、料仓与码垛区按现有柱距与净高排布,管路走架空或沿墙,土建改动集中在设备基础与排水;具体边界要在勘察后按厂房复核尺寸确定。
结语
密封胶的配比稳定,靠的是粉与液在同一条线上分别计量、同批汇总,再让拆包、输送、料仓与码垛四段接住节拍。自动配料系统把 ±0.2% 的误差带、温控与批次记录放在一套管控里,换品种时改的是参数,不是整条线的骨架。
下一条: 自动化配料线上的圆盘给料装置