中海德粉末冶金自动配料线:移动配送加计量斗 单双排布置
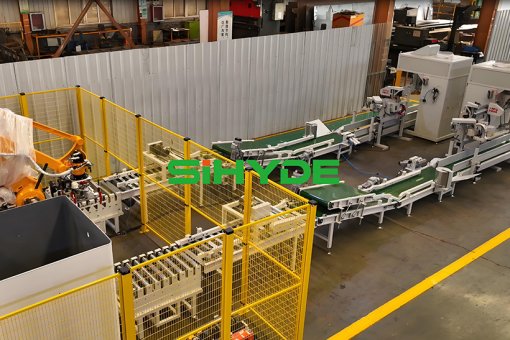
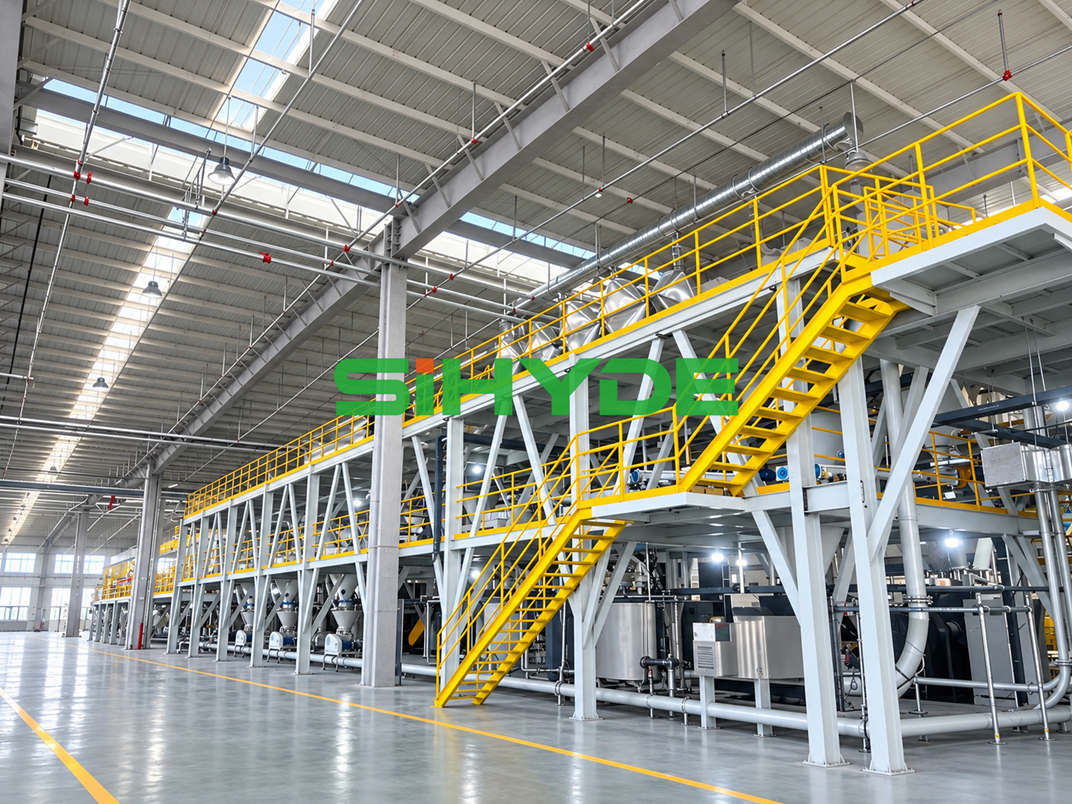
粉末冶金的压坯配料组分多、单批重量不大、牌号换得勤,固定式配料线常被仓位数量与清线时间牵制。中海德的粉末冶金自动配料线用移动小车带计量斗,沿单排或双排料仓逐仓称量,称完在指定卸料口对接下游,把配送、称量、混合与派单串成一条通路。
移动配送与固定料仓的组合
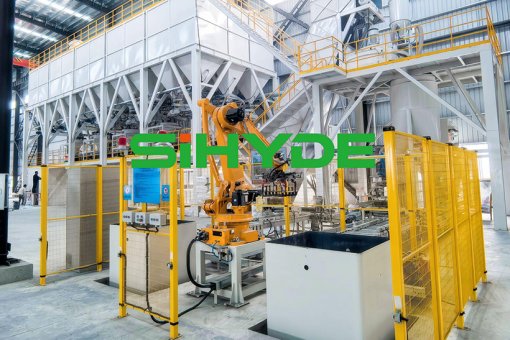
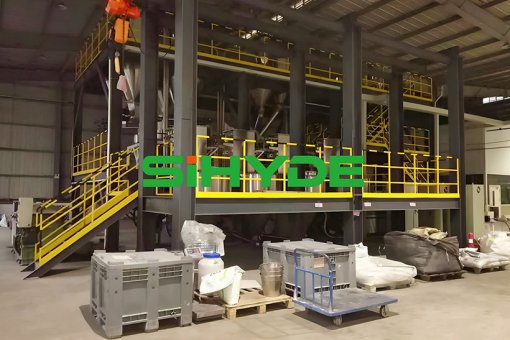
• 料仓按场地排布:原料仓按单排或双排排列,排数由厂房跨度与通道宽度确定;仓数 1 个到 100 个以上,单仓容积 1~100 立方米。
• 小车按配方行走:小车上载计量斗,按配方设定依次停在需要称量的料仓下方,一仓一称,不必为每个组分单设称量工位。
• 固定与移动分工:料仓、给料机与卸料口固定不动,行走的是计量斗,管线不随工位增加而扩张,机构组成见小车式移动配料系统。
计量斗称量与卸料对接
• 逐仓累积称量:计量斗在仓下接料,称重单元按 10–1000 kg/秤配置,配料精度 ±0.5% F.S. ~ ±1% F.S.,F.S. 指满量程,即该秤量程上限。
• 卸料口停靠:称量完成后小车停在指定卸料口,卸料口可单一也可多个,按混合机位置布置。
• 伸缩管自动对接:下游设备装自动开关阀门时,卸料口通过伸缩管自动对接,对位后开阀卸料,减少扬尘外溢。对接方式见移动小车配料系统。
混合与批次一致性
• 混合参数按批设定:混合时间 1~30 min、混合容积 0.1~4 m³ 按批重选定;配双螺旋锥形混合机时,该机型的混合均匀度 ≥98%。
• 批次号随称量生成:一个批次对应一组称量记录与混合参数,编号在称量时生成,后续工序沿用同一编号。
• 换批按流程清线:换牌号时清理计量斗、伸缩管与混合机内壁,减少批间串料。
控制与派单
• 四类控制方式可选:可按 PLC 可编程控制、DCS 分布式控制、FCS 现场总线控制与 SCADA 数据采集与监视控制配置,按规模与管理深度选型。
• 管理落到四个模块:原料库存、生产过程、质量与物流管理在同一平台分模块呈现,称量记录与库存扣减同步,配置见配料线电控系统。
• 派单直达产线:生产部门在系统内直接派单至现场各条生产线,小车按派单顺序取任务,减少交接错位。
应用行业场景与客户案例:压坯前配料与多牌号换产
粉末冶金自动配料线在三类场景里的差别,多在组分数量、换产频率与厂房条件。
粉末冶金压坯前多组分配料
• 组分多、单量跨度大:压坯配料常含铁粉、铜粉、石墨与润滑剂,单组分称量值差距大,计量斗按 10–1000 kg/秤选型。
• 同斗累积:小车按配方顺序逐仓称量,批次组分在同一计量斗内累积,到卸料口一次卸入混合机。
• 粉料防扬尘:铁粉细度高,称量段密闭,卸料接口贴合后再开阀,减少粉料外溢到车间。
多牌号小批量换产
• 牌号差异落到配方表:不同牌号的组分与顺序写在配方里,换产时调用配方,料仓与行走路径自动排序。
• 小批量不被大线绑住:批次按单派工,小车按单行走,同一套料仓可承接多牌号小批量订单。
• 记录可追:批次号贯穿称量、混合与卸料,成分偏差可按批次倒查记录;这类批次管理在食品配料系统上做法相近。
老厂房空间受限的单排/双排布置
• 排数由跨度定:跨度窄时料仓单排靠墙布置,跨度足够时双排背靠背,中间留一条小车通道。
• 通道按转弯半径留:行走通道按小车转弯半径预留,料仓间距按计量斗外形与检修空间确定。
• 改造少动土建:料仓落地或架高按地面承载决定,电控柜与卸料口就近布置,改造以设备就位为主。
客户常见问题解答:小车选型、单双排与 F.S. 口径
Q1: 移动小车配料线与固定式配料线怎么选?
A1: 看组分数量、换产频率与单批重量。组分多、牌号换得勤、单批不大的场合,移动小车用一套计量斗轮流走仓;组分固定、批量大、节拍紧的场合,固定式按工位配秤,称量并行、周期短。两者也可组合,主料固定称、小料由小车配送。
Q2: 粉末冶金自动配料线的料仓单排还是双排,怎么定?
A2: 由厂房跨度与通道宽度定。跨度窄、仓位不多时用单排,仓体靠墙、小车沿一侧行走;跨度足够、组分多时用双排背靠背,同样占地能放更多仓位。
Q3: 移动小车配料线的精度为什么用 F.S. 表示?
A3: F.S. 指满量程,即该秤量程上限。±0.5% F.S. ~ ±1% F.S. 的误差按量程上限折算,与按当次称量值折算的读数百分比不是一回事:同一台秤称小重量时误差的量值不变,折算出的读数百分比会变大。
结语
粉末冶金自动配料线把配送、称量、混合与派单收进一条通路:料仓按厂房排成单排或双排,计量斗随小车逐仓接料,称完在卸料口对接下游。对多牌号小批量车间,换产靠调用配方,批次靠编号锁定。
下一条: 自动化配料线上的圆盘给料装置